

コアラミネーションは、トランスコア、モーターコア、およびその他の電気装置の構築に使用される電気鋼の薄いシートです。これらのラミネーションは、通常、コールドロールされた穀物指向のシリコンスチールで作られており、優れた磁気特性を備えています。コアラミネーションは通常、アプリケーションの特定のニーズに合うようにさまざまな形状とサイズで製造されており、多くの場合、渦電流損失をさらに減らすために絶縁材料でコーティングされています。ラミネーションは一緒に積み重ねられてコアを形成し、ラミネーション間の隙間は絶縁材料で満たされます。コアラミネーションは、エネルギーを節約し、運用コストを削減するために、電気デバイスの効率と性能を向上させるために使用される重要な技術です。
説明
コアラミネーションの主な目的は、磁場が変化するためにコア内で流れる円電流である渦電流を減らすことです。この電流は熱と廃棄物のエネルギーを生成します。コアをラミングすることにより、渦電流パスが中断され、最終的に電流の大きさと関連する損失を減らすことができます。コアラミネーションの製造プロセスは、固体コアよりも複雑ですが、損失の減少、パフォーマンスの向上、および減量の利点は、追加のコストを上回ることがよくあります。コアラミネーションは、渦電流損失を減らし、磁気特性を改善し、体重とサイズを削減し、熱散逸を促進し、ノイズを最小化することにより、電気デバイスの効率、性能、および全体的な機能を改善するために使用されます。特別な特性のため、一般に、ステーター、外積層、ローター、内側の積層を持つように設計されています。ステーターは、サポートを提供し、電流が適用されたときに磁場を作成する巻線などの重要な部分を含むモーターの固定部分として機能します。一方、ローターはステーター内に位置し、磁石の助けを借りて表面に固定して動きを作成する責任があります。電圧供給が接続されると、ローターはこれらの磁場内を移動し、電気エネルギーを機械的エネルギーに変換します。

コアに使用される材料は何ですか?
ほとんどの電磁石は、高磁場出力を達成するために電線が巻かれている一種の強磁性またはフェリ磁性金属成分であるコアを利用します。コアの背後にあるロジックは、アンペールの循環法則によって容易に説明できます。 Ampéreの循環法則は、閉じたループの周りの統合された磁場を、ループを通る電流に関連付けます。一方、透過性は、電磁石によって生成される磁場の強度に影響を与えるため、電磁石のコア材料の重要な特性です。以下の表には、いくつかの一般的な材料の透過性値が含まれており、透過性は電界強度によって大きく異なるため、慎重に使用されます。
|
透過性データ |
||||
|
中くらい |
相対透過性最大、μ/μ0 |
透過性、μ(h/m) |
磁場 |
頻度、最大 |
|
真空 |
1 |
1.25663706212×10^(-6) (μ0) |
- |
- |
|
鉄(99.95%純粋なFeがhでアニールされました) |
200000 |
2.5×10^(-1) |
- |
- |
|
パーマロイ |
100000 |
1.25×10^(-1) |
at 0。002 t |
- |
|
mu-metal |
20000 |
2.5×10^(-2) |
at 0。002t |
- |
|
コバルト鉄(高透過性ストリップ材料) |
18000 |
2.3×10^(-2) |
- |
- |
|
鉄(純度99.8%) |
5000 |
6.3×10^(-3) |
- |
- |
|
電気鋼 |
4000 |
5.0×10^(-3) |
at 0。002 t |
- |
|
フェライトステンレス鋼(アニール) |
1000-1800 |
1.26×10^(-3)-2.26×10^(-3) |
- |
- |
|
マルテンサイトステンレス鋼(アニール) |
750-950 |
9.42×10^(-4)-1.19×10^(-3) |
- |
- |
|
フェライト(マンガン亜鉛) |
350-20000 |
4.4×10^(-4)-2.51×10^(-2) |
at 0。25mt |
約100 Hz -4 MHz |
|
フェライト(ニッケル亜鉛) |
10-2300 |
1.26×10^(-5)-2.89×10^(-3) |
0。25mt以下で |
約1kHz -400 MHz |
|
フェライト(マグネシウムマンガン亜鉛) |
350-500 |
4.4×10^(-4)-6.28×10^(-4) |
at 0。25mt |
- |
|
フェライト(コバルトニッケル亜鉛) |
40-125 |
5.03×10^(-5)-1.57×10^(-4) |
at 0。001 t |
約2 MHz -150 MHz |
|
Nicke Iron Powder Compound |
14-160 |
1.76×10^(-5)-2.01×10^(-4) |
at 0。001t |
約50 Hz -2 MHz |
|
鉄パウダーコンパウンド |
14-100 |
1.76×10^(-5)-1.26×10^(-4) |
at 0。001t |
約50 Hz -220 MHz |
|
シリコン鉄の粉末化合物 |
19-90 |
2.39×10^(-5)-1.13×10^(-4) |
- |
約50 Hz -40 MHz |
|
炭素鋼 |
100 |
1.26×10^(-4) |
at 0。002 t |
- |
|
ニッケル |
100-600 |
1.26×10^(-4)-7.54×10^(-4) |
at 0。002t |
- |
|
マルテンサイトステンレス鋼(硬化) |
40-95 |
5.0×10^(-5)-1.2×10^(-4) |
- |
- |
|
オーステナイトステンレス鋼 |
1.003-1.05 |
1.260×10^(-6)-8.8×10^(-6) |
- |
- |
|
白金 |
1.000265 |
1.256970x10^(-6) |
- |
- |
|
アルミニウム |
1.000022 |
1.256665×10^(-6) |
- |
- |
|
空気 |
1.00000037 |
1.25663753×10^(-6) |
- |
- |
 コアラミネーションは見捨てられます
コアラミネーションには非常にユニークな機能があり、設置スペースが限られているアプリケーションや、既存のラミネーションを継続的な操作を混乱させることなく交換する必要がある場合、コアラミネーションを非常に扱っています。電気モーターの最適なパフォーマンスを確保するために、Fabmannは以下に人気のある金属をほとんど使用していません。
√シリコン鋼、それはモーターコアの最も一般的な積層材料です。高い電気伝導率、低いヒステリシス損失、優れた腐食抵抗、比較的低コストを提供します。その強力な構造的完全性に加えて、極端な物理的ストレス環境の下でも長期にわたるパフォーマンス保証を提供します。シリコンスチールは、電磁干渉に対して優れたシールド特性も提供します。したがって、医療用計装や鉄道などの輸送システムなど、放射線が最小化する必要がある機器で役立ちます。
√ニックル合金は、シリコン鋼よりも高い耐熱性があり、ロータリーコンバーターなどの用途に最適であり、長期にわたって高温に抵抗する必要があります。
コバルト鉄合金とも呼ばれるコバルト合金は、腐食、熱、摩耗に対する耐性の改善など、スタンプ付きコンポーネントで使用すると、ニッケルやシリコンスチールのいずれよりもはるかに高い磁性透過性があります。したがって、巻きコイルの渦電流損失に対する耐性のため、大型のDCマシンには特に適しています。
√薄ゲージの電気鋼、それらは高性能およびエネルギー効率の要件を持つアプリケーションに理想的であり、エポキシ接着剤を使用してシートを既存のラミネーションに簡単にラミネートできるため、簡単に組み立てることができます。
当社の機能は次のようにリストされています。
√cobalt-iron合金、0。1-1。0 mm
√nickelAlloy、0。1-0。50mm
√Siliconスチール、0。3-0。65mm
√thin-Gauge電気鋼、0。075-0。25mm
コアラミネーションの利点は何ですか?
積み重ねられた密着したラミネーションは、ラミネートコア、またはステーターコアまたはローターコアと呼ばれます。コアまたは磁気コアとも呼ばれるこれらのパケットを生成するために、シートメタルの個々のラミネーションが互いに積み上げられ、正確に整列してパケットに焼き付けられているか、別のパッケージングステップで結合されます。これらのラミネーションのスタックは、ラミネーションスタックとも呼ばれるか、単にラミネーションのスタックと呼ばれます。積み重ねられたラミネーションは、電気機械の磁気コアとして使用され、とりわけ、すべての電気モーターの成分です。電気鋼のストリップまたは電気シートは、電気モーターでの使用に特に適した特別な磁気特性を備えた鉄シリコン合金です。これらの特性により、磁気または鉄のコアの生産のために電気鋼板で作られた積層のターゲットを絞った使用は、エネルギー効率または高効率の電気システムの効率を大幅に改善し、したがって、必要なリソースの持続可能かつ最適な使用につながります。

√渦電流損失の減少、コアラミネーションの主な利点は、渦電流損失の減少です。これにより、効率が向上し、運用コストが削減されます。
√改善された磁気特性、穀物指向のシリコン鋼は、高い透過性や低ヒステリシス損失などの優れた磁気特性を提供します。
√重量とサイズの減少、コアはより軽く、より小さくすることができます。これは、重量とスペースが限られているアプリケーションにとって重要です。
√透過性が高いと、コアが磁束を簡単に実行できるようになり、デバイスの性能が向上します。
√ヒステリシス損失が低いと、コア材料の磁化と消磁により失われたエネルギーが減少します。
√熱散逸の改善、ラミネーション間の隙間は空気循環のチャネルを提供し、コアからの熱放散を改善します。これは、デバイスの過熱を防ぎ、パフォーマンスを維持するのに役立ちます。
√ノイズの減少、渦電流の減少は可聴ノイズを発生させる可能性があります。
√費用対効果は、コアラミネーションの製造プロセスは固体コアよりも複雑ですが、損失の減少、パフォーマンスの向上、および減量の利点は、しばしば追加のコストを上回ります。
要するに、コアラミネーションは、渦電流損失を減らし、磁気特性を改善し、体重とサイズを削減し、熱散逸を促進し、ノイズを最小化することにより、電気デバイスの効率、性能、および全体的な機能を改善するために使用されます。スチールコアは、コイルを通過する電流によって生成される磁束を増幅するために使用され、すべての方向に鋼のコアの最適化された磁気特性が達成され、最小エネルギー損失と最大効率が達成されるようになります。
コアラミネーションの応用は何ですか?
コアラミネーションは、以下を含むさまざまな電気装置で使用されています。
√変圧器はコアラミネーションを使用して効率を高め、損失を減らします。
√モーターは、コアラミネーションを使用してパフォーマンスを向上させ、ノイズを減らします。
√ジェネレーターはコアラミネーションを使用して出力を増加させ、損失を減らします。
√インダクタはコアラミネーションを使用して、インダクタンスを増加させ、損失を減らします。

ファブマンはどのようにしてコアラミネーションを作りますか?
Fabmannは常にクライアントの要件を最優先事項としているため、私たちの出発点は常に要件を明確にすることです。当社のエンジニアリングチームとツーリングの専門家は、製品の要件を理解し、予備的なツーリングの概念を準備するためにお客様と協力します。カスタムツーリングデザインについてコラボレーションした後、当社のチームは厳格なテストを実施し、エンジニアリングチームでそれらのデザインを検証し、最適化されたパフォーマンスのためにデザインを最適化することを行います。デザインが完了したら、経験豊富なツーリング専門家に製品図面を送信し、最終製品の製造を開始します。検証済みのデザインの生産は、次の手順をカバーします。
√鋼材料の準備
√電気鋼のパンチ生産、刻印された積層は、熱と圧力を介して適用される接着剤を使用して硬化します。このプロセスは、液体冷却アプリケーションの漏れを防ぐために、良好な次元特性、構造的完全性、およびインターロミナーシーリングを備えたコアを生成します。
√溶接、当社の溶接スペシャリスト(MIG、TIG、およびレーザー溶接溶液)は、電気鋼の積層、積み重ねられたコアセグメント、積分積み重ねられたコアを強力で信頼性の高いワンピースコアに変換できます。
√換気を追加すると、当社の専門家オペレーターは、モーター冷却を改善するために、より大きなコアに換気積層を追加することさえできます。
√完全な表面結合、スタンピング後、コアは固定され、接着剤は熱と圧力によって硬化します。結果として得られるコアは、比類のない次元特性、構造的完全性、および液体冷却用途の漏れを防ぐための層間シーリングを特徴としています。
√インモールドボンディング、接着剤は、ストリップがダイを通過するときに適用され、接着剤は断片がストリップからパンチアウトされると一緒に結合します。
√アセンブリ
√品質チェックとテスト、完全なアセンブリの後、当社のテストエンジニアは次のコントロールを行います。
- 1。次元
- 2。電気接続テスト
- 3。磁気試験
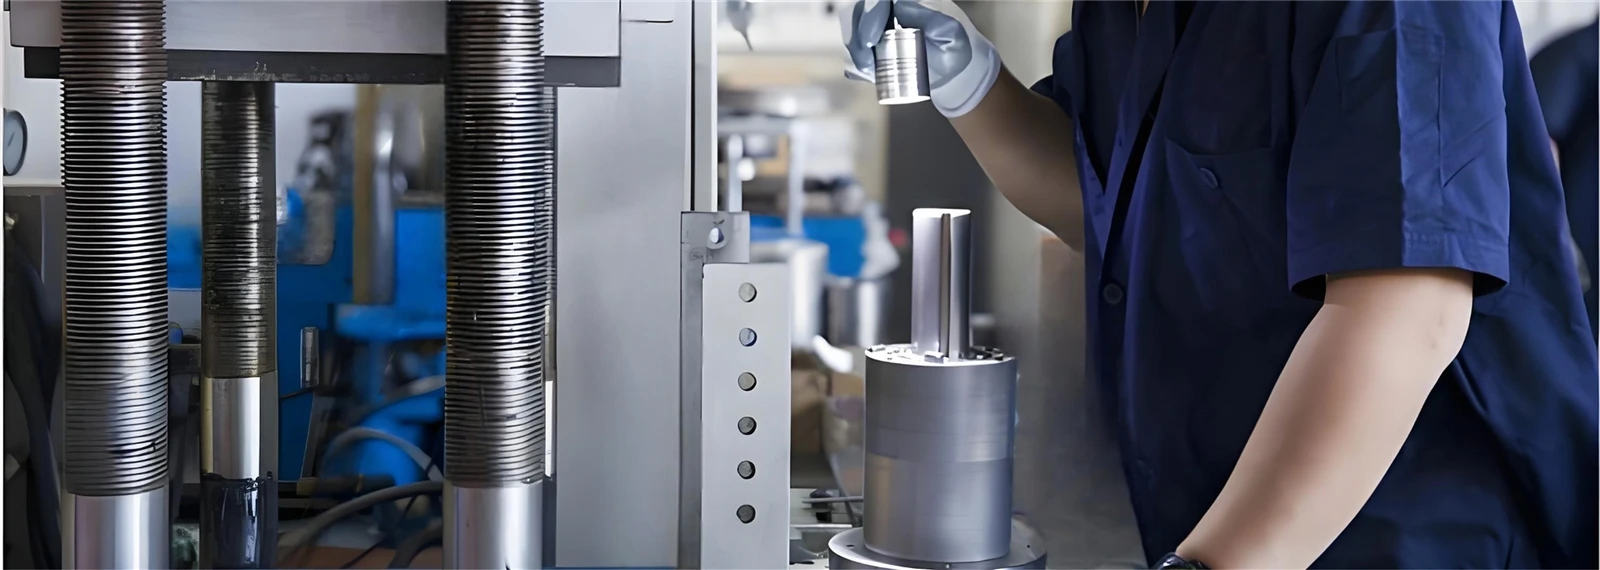
コアラミネーション寸法検査
ご覧のとおり、Fabmannは社内のアニーリング、研削、アセンブリ、およびその他のスタンピング後のサービスを提供して、カスタムコアラミネーションのワンストップサービスを確保し、カスタム製造には結合、溶接、リベット、スタッキング、アセンブリが含まれます。費用対効果の高いアセンブリプロセスは、回転やマルチジオメトリのラミネーションなど、さまざまな設計機能の要件を満たすことができ、経験豊富なエンジニアが注文のために24時間作業します。